Установка чиллера на производство парафина и воска: кейс повышения эффективности и экологичности

Проблема: Нестабильное охлаждение парафина

На производстве использовалась система проточного водоснабжения с неконтролируемой температурой хладоносителя (+8…+10 °C). Для процесса кристаллизации парафина это критическое нарушение технологии, которое приводило к двум прямым убыткам:
1. Производственный брак: Из-за скачков температуры нарушалась структура кристаллов парафина. Доля бракованной продукции достигала 18%.
2. Экологические штрафы: Отработанная вода сбрасывалась в канализацию с температурой до +40 °C, что превышало нормативы и регулярно становилось основанием для штрафных санкций от контролирующих органов.
3. Объем потребления воды: 500 м³/сутки. При такой нагрузке потери на нагрев воды и утилизацию брака составляли значительную часть операционных расходов цеха.


Подбор и монтаж оборудования

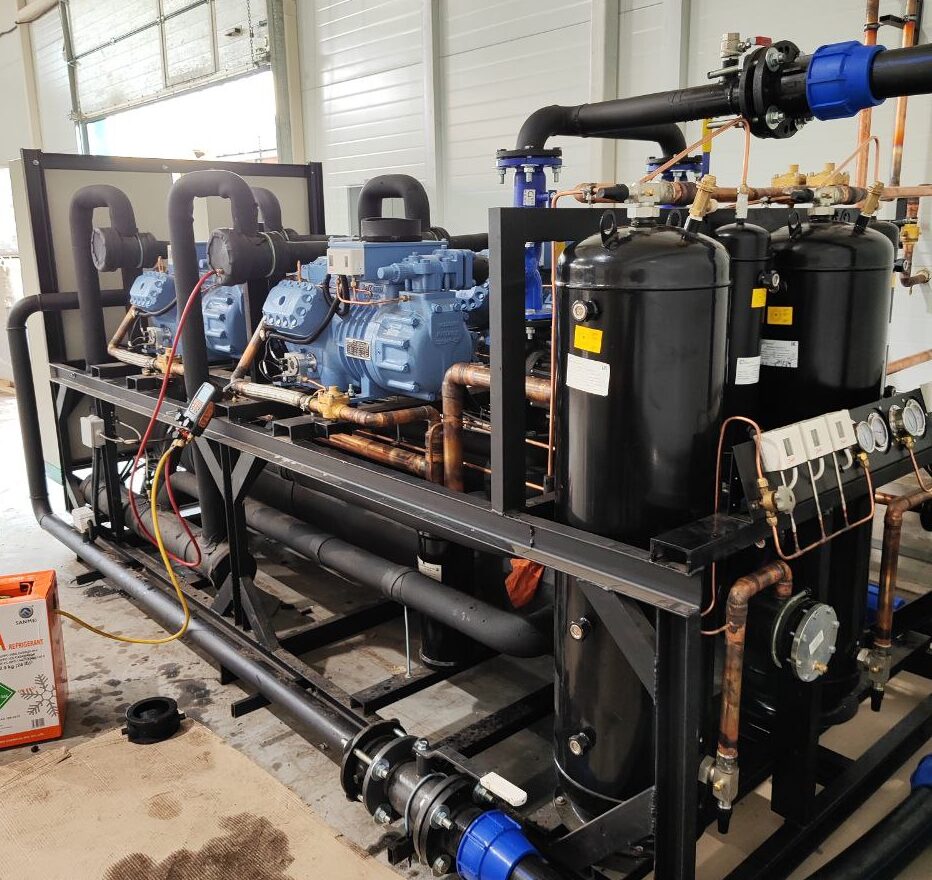
Для охлаждения 20 тонн эмульсии в час мы спроектировали и внедрили систему на базе чиллера мощностью 300 кВт. Ключевым требованием было точное поддержание температуры хладоносителя в диапазоне +1…+4 °C.
Для безопасного и эффективного теплообмена с продуктом была внедрена двухконтурная система с использованием этиленгликоля и пластинчатого теплообменника, полностью синхронизированная с автоматикой предприятия.

Ключевые инженерные решения

Чтобы добиться максимальной эффективности, мы не ограничились базовой комплектацией и применили ряд технических решений:
1. Надежная компрессорная база: Установлен чиллер AM-4x SP6H370E на базе поршневых компрессоров Refcomp (300 кВт). Это проверенное решение, обеспечивающее стабильную работу при непрерывных нагрузках.
2. Интеллектуальная автоматика: Система оснащена электронными терморегуляторами и центральным контроллером. Автоматика плавно регулирует мощность чиллера в зависимости от реальной тепловой нагрузки, исключая перегрев и перерасход энергии.
3. Максимальная энергоэффективность: В контур интегрированы рекуперативные теплообменники и экономайзеры. Они не только снижают потребление электроэнергии, но и повышают общую холодопроизводительность установки.

Результаты внедрения

Внедрение системы дало измеримый эффект как в технологических, так и в экономических показателях предприятия:
📉 Качество продукции: Доля брака снижена с 28% до 2%. Стабильная температура +1…+4 °C обеспечила идеальную кристаллизацию эмульсии без дефектов структуры.
⚡ Энергоэффективность: Потребление электроэнергии сократилось на 35% за счет экономайзеров, рекуперации и умного управления компрессорами.
💧 Экология и ресурсы: Водопотребление уменьшилось в 10 раз. Замкнутый контур с гликолем полностью исключил прямой сброс перегретой воды в канализацию, что сняло риск экологических штрафов.
Производительность: Выпуск качественной продукции вырос более чем на 45% за счет отсутствия простоев на утилизацию брака и переработку некондиции.
 

Экономика проекта

Внедрение системы дало быстрый и измеримый финансовый эффект:
Окупаемость: 10 месяцев.
Годовая экономия: 12 млн рублей (за счет снижения брака, отсутствия экологических штрафов и оптимизации энергопотребления).
Рост экспорта: +30% (стабильное качество продукции позволило выйти на внешние рынки).
Увеличение маржинальности: +18% (за счет снижения себестоимости и уменьшения доли некондиции).

Инженерные вызовы и их решения


В ходе реализации проекта мы столкнулись с рядом технических сложностей, которые были успешно устранены:
1. Засорение теплообменников.
Решение: Внедрение системы самоочищающихся фильтров. Это исключило необходимость частых остановок производства для механической чистки.
2. Перегрев оборудования в летний период.
Решение: Модернизация градирни и оптимизация контура охлаждения, что позволило системе стабильно работать даже в пиковые температуры.
3. Неэффективный забор и сброс воды из скважины.
Решение: Переход на замкнутый контур с использованием чиллера 300 кВт. Мы полностью исключили прямой забор артезианской воды и сброс отработанной жидкости, решив экологические вопросы предприятия.

Рекомендации по эксплуатации и развитию системы

Чтобы оборудование работало на максимум своих возможностей, мы внедрили и рекомендуем поддерживать комплексный подход:
1. Регулярное ТО: Плановое обслуживание компрессоров и автоматики для сохранения заводских параметров и предотвращения аварий.
2. Рекуперация тепла: Использование тепла от конденсаторов для подогрева технической воды (дополнительная статья экономии).
3. Автоматическая очистка: Регулярная промывка теплообменников без остановки производственного цикла.
4. Удаленный мониторинг и SCADA: Диспетчеризация системы для контроля всех параметров в режиме реального времени из любой точки.
5. Предиктивная аналитика (AI/IoT): Использование данных с датчиков для прогнозирования возможных сбоев и устранения их до возникновения поломки.

Заключение

Установка чиллера стала не просто заменой устаревшего оборудования, а переходом на новый уровень управления производством. Мы создали систему, которая обеспечивает экологичность, стабильность качества и предсказуемую экономику.
Как отметил технический директор предприятия:
«Раньше мы постоянно тушили пожары и боролись с браком. Теперь холодильная система работает на нас — тихо, точно и без компромиссов».

Оставьте комментарий

Ваш адрес email не будет опубликован. Обязательные поля помечены *

Прокрутить вверх

Перечень продукции

Если вам нужна помощь в подборе, оставьте свой телефон. Мы с вами свяжемся в течение дня и ответим на все интересующие вопросы.

Я даю свое согласие на обработку персональных данных и соглашаюсь с условиями и политикой конфиденциальности. Мы не передаем данные третьим лицам.