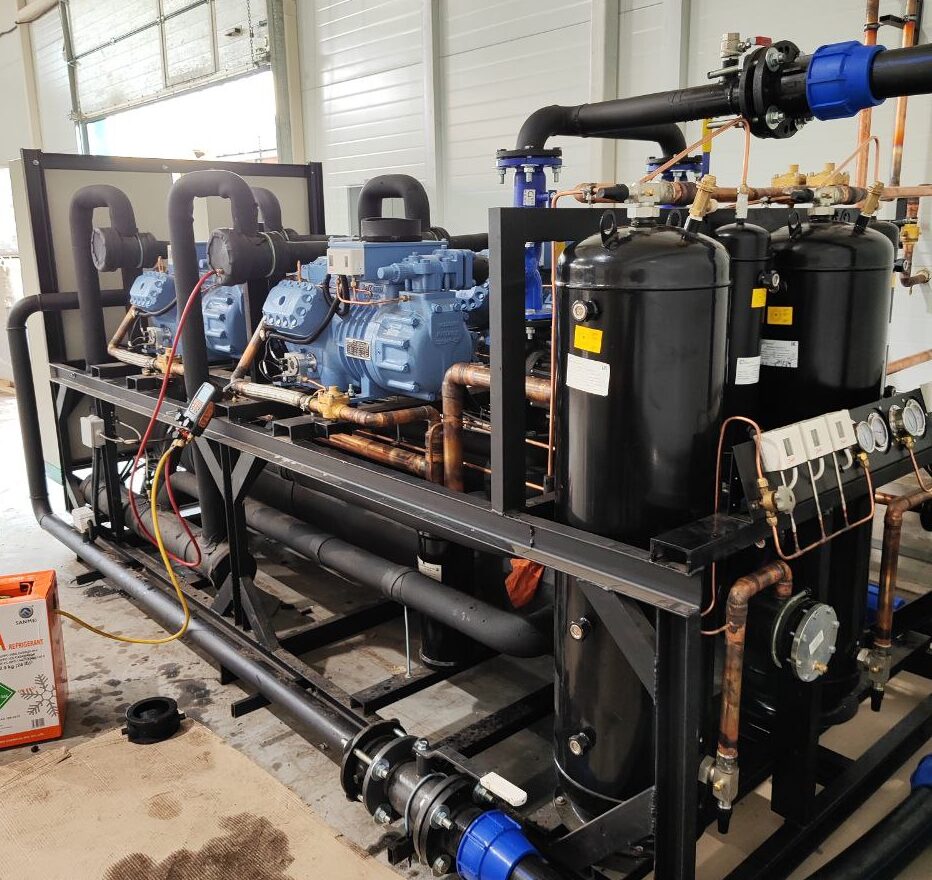
Подбор и монтаж оборудования
Для охлаждения 20 тонн эмульсии в час мы спроектировали и внедрили систему на базе чиллера мощностью 300 кВт. Ключевым требованием было точное поддержание температуры хладоносителя в диапазоне +1…+4 °C.
Для безопасного и эффективного теплообмена с продуктом была внедрена двухконтурная система с использованием этиленгликоля и пластинчатого теплообменника, полностью синхронизированная с автоматикой предприятия.
Ключевые инженерные решения
Чтобы добиться максимальной эффективности, мы не ограничились базовой комплектацией и применили ряд технических решений:
1. Надежная компрессорная база: Установлен чиллер AM-4x SP6H370E на базе поршневых компрессоров Refcomp (300 кВт). Это проверенное решение, обеспечивающее стабильную работу при непрерывных нагрузках.
2. Интеллектуальная автоматика: Система оснащена электронными терморегуляторами и центральным контроллером. Автоматика плавно регулирует мощность чиллера в зависимости от реальной тепловой нагрузки, исключая перегрев и перерасход энергии.
3. Максимальная энергоэффективность: В контур интегрированы рекуперативные теплообменники и экономайзеры. Они не только снижают потребление электроэнергии, но и повышают общую холодопроизводительность установки.
Результаты внедрения
Внедрение системы дало измеримый эффект как в технологических, так и в экономических показателях предприятия:
 Качество продукции: Доля брака снижена с 28% до 2%. Стабильная температура +1…+4 °C обеспечила идеальную кристаллизацию эмульсии без дефектов структуры.
 Энергоэффективность: Потребление электроэнергии сократилось на 35% за счет экономайзеров, рекуперации и умного управления компрессорами.
 Экология и ресурсы: Водопотребление уменьшилось в 10 раз. Замкнутый контур с гликолем полностью исключил прямой сброс перегретой воды в канализацию, что сняло риск экологических штрафов.
Производительность: Выпуск качественной продукции вырос более чем на 45% за счет отсутствия простоев на утилизацию брака и переработку некондиции.